


Yupqa plyonkali yopishtiruvchi materiallar uchun bosma siyohni qanday tanlash mumkin? Bosib chiqarishda nimalarga e'tibor berish kerak? Ushbu asosiy fikrlarni yodda tutish kerak!
Kino yopishtiruvchi materiallar yuzasi bosma siyohni o'zlashtirmaydigan polimer turidir. Plyonka yopishtiruvchi materiallar yuzasida siyohni bosishning quritish usullari bug'lanish, birlashma, o'zaro bog'lanish va davolashni o'z ichiga oladi, deyarli hech qanday penetratsiyasiz. Bu qog'ozga asoslangan yopishtiruvchi-materiallardan sezilarli darajada farq qiladi. Kino yopishtiruvchi materiallarning sirt energiyasi past, shuning uchun bosma siyohni namlash va tekislash talablarini qondirish uchun chop etishdan oldin oldindan ishlov berish kerak; aks holda, siyohning yomon yopishishi kabi muammolar yuzaga kelishi mumkin.
Bosma siyohni tanlash va qo'llash
01
Kino bosib chiqarish uchun maxsus mo'ljallangan bosma siyohlar, laklar va mos keladigan qo'shimchalardan foydalaning
Murakkabning ko'p turlari mavjud va ba'zilari kino yopishtiruvchi materiallar yoki hatto kino yopishtiruvchi materiallarning ayrim turlari uchun maxsus mo'ljallangan. Shuning uchun siyohlar ixtisoslashgan bo'lishi va mos keladigan laklar va qo'shimchalar bilan birgalikda ishlatilishi kerak; aks holda, siyoh va substrat o'rtasidagi nomuvofiqlik tufayli bosib chiqarish sifati bilan bog'liq muammolar yuzaga kelishi mumkin, bu esa siyoh qatlamining tozalanishiga olib keladi.
02
Murakkab qatlamining yopishqoqligini oshirish uchun kino materialining qoplamasiga mos keladigan siyohni tanlang
Sirt qoplamali plyonkali materiallar uchun ishlashi qoplamaga mos keladigan siyohni tanlash juda muhimdir; aks holda, siyoh tushishi{0}}muammolari paydo bo'lishi mumkin. Agar siyoh to'g'ri tanlangan bo'lsa, siyohdagi qatron qoplamadagi qatron bilan mustahkam bog'lanadi va siyoh to'liq quritilmagan bo'lsa ham, siyoh qatlami tushmaydi. Misol uchun, ma'lum bir yorliq bosib chiqarish kompaniyasi muayyan mahsulotni ishlab chiqarishda Hanghua 161 siyohidan foydalangan holda yomon natijalarga duch keldi, biroq bir xil brendning VP siyohiga o'tgandan so'ng natijalar yaxshilandi va siyohni tushirish muammosi hal qilindi.
03Murakkab qatlami qalinligini nazorat qilish; agar kerak bo'lsa, siz ortiqcha bosib chiqarish usulidan foydalanishingiz mumkin.
Ba'zi bosma materiallar siyoh qatlamining ma'lum bir qalinlikka ega bo'lishini talab qiladi. Murakkab qatlami qalin bo'lsa, to'liq quritilmasa, siyoh yo'qolishi bilan bog'liq muammolar paydo bo'lishi mumkin. Eng yaxshi yechim ekranli bosib chiqarish va gravür bosib chiqarish usullaridan foydalanishdir. Ushbu shartlarsiz bosma fabrikalar uchun bir xil rangli siyohni ikki marta chop etishni hisobga olish mumkin. Odatiy amaliyot birinchi navbatda juda nozik bir siyoh qatlamini chop etishdir va u to'liq quriganidan so'ng, uning yuzasiga yana chop eting. Ikki marta chop etilgandan so'ng, siyoh qatlamining qalinligi yaxshilanadi va siyoh yopishish muammosi hal qilinadi, jarayon talablariga javob beradi.
04
Murakkab quritish tezligini to'g'ri boshqaring
Murakkabning saqlash muddatiga e'tibor bering va siyoh sekin quriganida, quritish tezligini oshirish uchun oz miqdorda quritgich qo'shilishi mumkin.
05
Siyohni quritish yoki quritish uchun energiyani ta'minlang
Murakkab siyohni tozalash uskunasini muntazam tozalash va UV lampalarni vaqti-vaqti bilan almashtirish UV siyohni to'liq davolashni ta'minlashning kalitidir. UV davolovchi qurilmaning samaradorligi va holatini muntazam tekshirish uchun asboblar yoki sinov qog'ozlaridan foydalaning va optimal chop etish natijalariga erishish uchun ushbu ma'lumotlar asosida siyoh qatlami qalinligi va bosib chiqarish tezligini sozlang.
06
Koʻp rangli chop etishda siyoh qatlami toʻliq quritilishini taʼminlash uchun chop etish tezligini-boshlang.
Koʻp rangli chop etilgan yorliqlar uchun-yuqori tezlikda chop etish tavsiya etilmaydi. Murakkab qatlamini yaxshilab quritish va chiqindilarni kamaytirish uchun bosib chiqarish tezligini 30–50 m/min tezlikda nazorat qilish tavsiya etiladi.
Statik elektrni yo'q qilish
Statik elektr - kino yopishtiruvchi materiallarga chop etishda sifat muammolarini keltirib chiqaradigan asosiy omillardan biri. Bunday chop etishda statikni yo'q qilish va uni ma'lum bir diapazonda nazorat qilish juda muhimdir. Poligrafiya kompaniyalari uchun statikni yo'q qilish ikki jabhada ishlashni talab qiladi: birinchidan, ekologik talablar va ikkinchidan, mos keladigan statik o'chirish uskunalarini qo'shish.
01
Harorat va namlikni nazorat qilish
Past harorat va quruqlik statik elektrning asosiy sabablari hisoblanadi. Bosib chiqarish ustaxonasi harorati 22 daraja atrofida bo'lsa va nisbiy namlik 50% dan oshsa, plyonkali yopishtiruvchi materiallar yuzasida statik elektr yo'qoladi yoki minimallashtiriladi. Shuning uchun ishlab chiqarish ustaxonasida harorat va namlikni nazorat qilish zarur. Dastgoh harorat va namlikni nazorat qilish moslamalari bilan jihozlangan bo'lishi kerak. Bunday sharoitga ega bo'lmagan kompaniyalar uchun kichik maydonda ideal bosib chiqarish muhitini yaratish uchun shisha idishni o'rnatish kabi bosma uskunalarni izolyatsiya qilish mumkin. Hozirgi vaqtda shimoliy hududlardagi ba'zi kichik va o'rta yorliqlarni bosib chiqarish kompaniyalari odatda statikni nazorat qilish uchun ushbu usulni qo'llashadi va yaxshi natijalarga erishadilar.
02
Statik o'chirish moslamalarini o'rnating
Statik o'chirish moslamalarining ikkita keng tarqalgan turi mavjud. Ulardan biri elektrdir, u plyonka yuzasida erkin elektronlarni yutish, neytrallash va yo'q qilish uchun hosil bo'lgan elektr maydonidagi ko'p sonli ionlarga tayanadi va shu bilan statikni yo'q qiladi. Ikkinchisi, 1-rasmda ko'rsatilganidek, hech qanday energiyasiz ishlashi mumkin bo'lgan zaryadsizlanish turi. Plyonka metall simdan (statik zaryadsizlanish shnuri deb ham ataladi) o'tganda plyonka yuzasidagi ortiqcha elektronlar erga o'tadi va yo'qoladi. Metall simning potentsiali kino yuzasida erkin elektronlardan past bo'lganligi sababli, plyonka metall sim orqali zaryadsizlangandan keyin statik yo'q qilishga erishish mumkin.
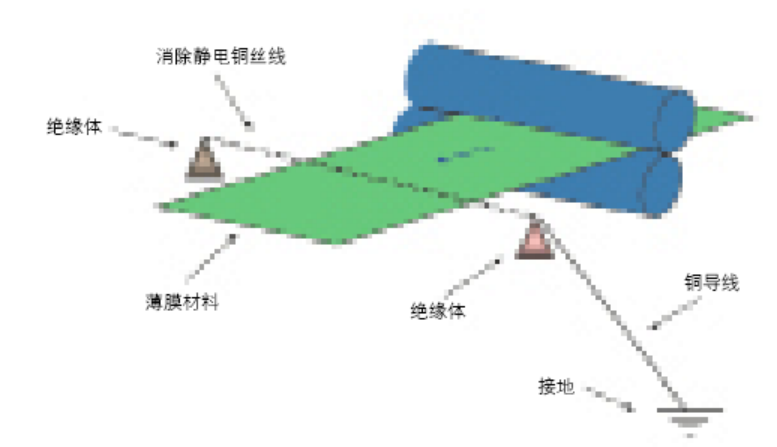
1-rasm Statik eliminatorning-sxematik diagrammasi
Statik eliminatorlar plyonka o'z-o'zidan yopishtiruvchi{0}}materiallarni chop etish jarayonida juda amaliy qurilmalardir. Ular kerak bo'lganda bosma uskunada bir nechta pozitsiyalarga joylashtirilishi mumkin. 2-rasmda ko'rsatilganidek, statik eliminatorlar kesish stantsiyasidan oldin va keyin o'rnatiladi-. Bosib chiqarish mashinasida statik eliminatorlarni o'rnatishda quyidagi masalalarga e'tibor qaratish lozim: uskunalar erga ulangan bo'lishi kerak, chunki topraklama statik elektrni erga o'tkazish imkonini beradi; statik eliminatorning o'zi ham erga ulangan bo'lishi kerak va uni yaxshiroq statik yo'q qilishga erishish uchun alohida erga ulash talab qilinadi; statik elektr uzluksiz ishlab chiqariladi, shuning uchun sharoitlar imkon bersa, bosma mashinasining barcha stantsiyalari jihozlangan bo'lishi kerak, ya'ni qog'oz oziqlantirish stantsiyasi, har bir bosma ishlov berish stantsiyasi va qog'ozni qabul qilish stantsiyasi eng yaxshi ta'sirga erishish uchun jihozlangan bo'lishi kerak; statik eliminatorning ishonchliligini ta'minlash uchun statik yo'q qilish effekti muntazam ravishda tekshirilishi kerak.
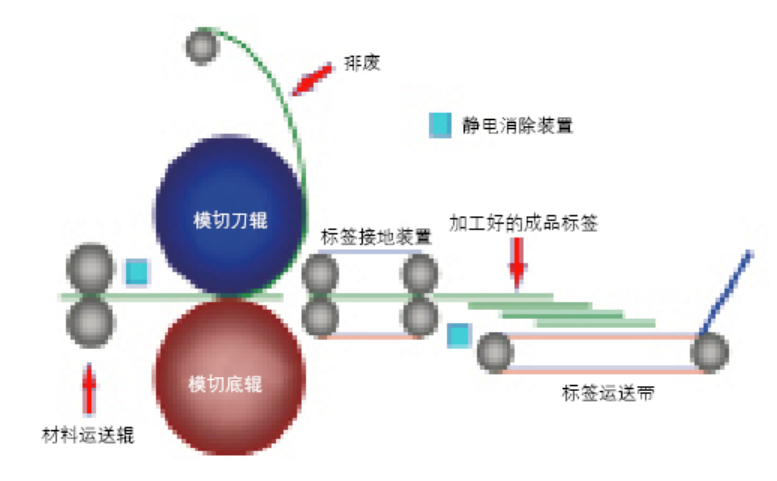 2-rasm Statik elektrni tozalash moslamasi o'rnatilgan qoliplarni kesish va chiqindilarni yo'q qilish moslamasi-
Kino yopishtiruvchi materiallar uchun chop etish bo'yicha ehtiyot choralari
01
Chop etish kuchlanishini to'g'ri nazorat qilish
Vaqti-vaqti bilan qog'oz oziqlantirish va o'zaro qog'oz oziqlantirish bosma uskunalari uchun qog'ozni oziqlantirish kuchlanishini nazorat qilish oson. Masalan, Lindco (Yaponiya)dan B-100 yorliq chop etish mashinasi va 300 turdagi aylanma-yorliqlarni chop etish mashinasi. Ushbu turdagi uskunalar doimiy kuchlanish bosib chiqarishga tegishli; keskinlik barqaror va chop etishni ro'yxatdan o'tkazishga ta'sir qilmaydi. Shu bilan birga, fleksografik mashinalar va sun'iy yo'ldosh yorlig'ini bosib chiqarish mashinalari kabi doimiy qog'oz oziqlantiruvchi aylanadigan yorliqli bosma mashinalar uchun bosib chiqarish kuchlanishini qat'iy nazorat qilish va sozlash kerak; aks holda, ro'yxatdan o'tishda xatolar yuzaga keladi.
Chop etish mashinasidagi taranglikni boshqarish moslamasi taranglikni nazorat qilish va{0}}bosib qo‘yishga bo‘linadi va to‘g‘ri chop etilishini ta’minlash uchun materiallarning har xil turlari va kengligi uchun mos ravishda sozlanishi kerak.
(1) Oziqlantirish kuchlanishini boshqarish
To'g'ri ovqatlanish kuchlanishi plyonkali yopishtiruvchi materiallarni to'g'ri ro'yxatga olishni ta'minlaydi va materialni bosib chiqarish vaqtida deformatsiyalanmaydi, ya'ni materialning qirralari tekis qoladi. Chop etish paytida materialning qirralari ko'tarilsa, bu orqaga o'rash kuchlanishining juda bo'sh ekanligini va konusning o'rnatilishi asossiz ekanligini ko'rsatadi; qayta chop etishdan oldin materialni qayta o'rash kerak. Qayta o'rash uskunasi mavjud bo'lmasa, vaqtinchalik chora materialning qirralari ko'tarilishiga yo'l qo'ymaslik uchun ochish miliga qisqichni o'rnatishdir, ammo bu holatda ro'yxatga olish xatolari hali ham paydo bo'lishi mumkin.
(2) Taranglik nazoratini-qo‘lga oling
Taranglik-bosmani ro'yxatdan o'tkazish bilan bog'liq bo'lib, jarohat materiali qirralarining tozaligini aniqlaydi. Agar{2}}koʻtarilish kuchlanishi juda past boʻlsa, bu nafaqat roʻyxatdan oʻtishga taʼsir qiladi, balki rulon qirralarining notekis boʻlishiga olib keladi, bu esa keyingi jarayon uchun muammo tugʻdiradi. Haddan tashqari tortish{4}}bosma materialda yopishqoqning oqishi, yorliqning noto'g'ri joylashishi yoki bo'shatish chizig'ining sinishi, bosib chiqarish samaradorligiga ta'sir qilishi mumkin. Shuning uchun mos keladigan keskinlik- juda muhim va odatda optimal kuchlanish qiymati sinov orqali aniqlanishi kerak.
Uzluksiz qog'oz oziqlantiruvchi yorliqli mashinalar uchun ham taranglikni nazorat qilish, ham taranglikni-ko'tarish zarur. Har xil turdagi va kenglikdagi materiallarni muvaffaqiyatli chop etgandan so'ng, samaradorlikni oshirish va sifatni ta'minlash uchun ushbu ma'lumotlarni umumlashtirish va qayd etish muhimdir. Odatda, ko'tarilish keskinligi-bo'shash kuchlanishiga teng yoki undan kattaroq bo'lishi va bo'shashish kuchlanishidan ikki baravar oshmasligi kerak.
02
Laminatsiya jarayoni o'rniga qoplama jarayonidan foydalanish
Har bir kino materiali o'zining maxsus jismoniy va kimyoviy xususiyatlariga ega, ba'zilari esa laminatsiya uchun mos emas. Chop etishdan keyin laminatlangan bo'lsa, materialning xususiyatlari buziladi. PE materiallari yumshoq yuzaga ega va kichik radiusli kavisli yoki sharsimon narsalarga qo'llanilishi mumkin. Tez-tez ishlatiladigan laminatsiya materiallari qattiq BOPP plyonkalari; laminatlanganidan so'ng, yorliq PE va BOPP kompozit materialiga aylanadi va uning xususiyatlari o'zgaradi, bu esa egri yoki sharsimon yuzalar uchun yaroqsiz bo'ladi.
Kompozit jarayonda ikkita material o'rtasida kuchlanish mos kelmasligi mumkin, bu yorliq deformatsiyasiga olib keladi, bu esa qo'llash paytida chekka ko'tarilishi yoki ajralishiga olib kelishi mumkin. Shuning uchun, katta{1}}bo'limli yorliqlar yoki egri sirtlarga qo'llaniladigan teglar uchun laminatsiya o'rniga UV qoplamasini qo'llash tavsiya etiladi. Qoplama jarayoni nafaqat siyoh qatlamini himoya qiladi, balki optimal qo'llash natijalari uchun materialning ishlash xususiyatlarini maksimal darajada oshiradi.
03
Yorliqlarga rangli yarim tonna bosib chiqarish uchun 150 lpi dan foydalanish tavsiya etiladi; 175 lpi tavsiya etilmaydi.
Yorliqlar oxir-oqibat iste'molchilar e'tiborini javonga jo'natish orqali jalb qiladi. Chop etish uchun ekran hukmronligi qanchalik baland bo'lsa, tasvir va matn shunchalik aniqroq bo'ladi, lekin kamroq siyoh ishlatiladi, bu ranglarni engilroq qiladi; ekran hukmronligi qanchalik past bo'lsa, shuncha ko'p siyoh ishlatiladi, bu yaxshi vizual effekt yaratadi, lekin tasvir va matn qo'polroq bo'ladi.
Ekran qarori, shuningdek, bosib chiqarish sifati, bosib chiqarish chiqindilari darajasi, bosma uskunalarning aniqligi va bosma materiallar bilan bevosita bog'liq. Ekranning yuqori darajasi materialning yuqori silliqligini va uskunaning aniqligini talab qiladi; aks holda sifat talablari bajarilmaydi. Pastroq ekran qarori ancha erkinroq talablarga ega. Shuning uchun, kino yorliqlari uchun eng yaxshi tanlov 150 lpi rangli yarim tonna bo'lib, u vizual effektlarni qondiradi, ma'lum bir javon jozibadorligiga ega, bosib chiqarish sifatini ta'minlaydi va muvozanatli kelishuvga erishib, iste'molni oqilona diapazonda saqlaydi.