


Qo'lda ekranli chop etishda siyohni qo'llash xavfi ko'p, bu innovatsion tizim qutqaruvchiga aylandi!
Ekranni bosib chiqarish hozirda eng ko'p ishlatiladigan bosib chiqarish usullaridan biridir. Qadoqlash bosish sohasida bu asosan bosma mahsulotlarning sirtini pardozlash uchun ishlatiladigan yordamchi jarayon bo'lib, sigaret qutilari va spirtli ichimliklar qoplari uchun qadoqlash qutilarida muzlash, sinishi, muz naqshlari va qisman porlashiga erishish, qadoqlashning badiiy effektlarini berish, masalan, uch{1}{2}o'lchamli, yuqori o'lchamli, yorqin, rangli va mot.
Ofset, gravür va flekso bosib chiqarish uskunalari bilan taqqoslaganda, ekranli bosib chiqarish mashinalari oddiyroq tuzilishga ega. Ularning siyoh bilan ta'minlash usuli asosan qo'lda. Qo'lda bo'yashning intervalgacha tabiati tufayli bosma mahsulotlarning rangi juda katta farq qiladi va rang farqlari standart diapazondan oshib ketganda, nuqsonli mahsulotlar hosil bo'ladi; Qo'lda siyoh ko'pincha o'chirishni talab qiladi, bu esa uskunadan foydalanishni kamaytirishga olib keladi; Hozirgi vaqtda ekranli bosma siyohlarning aksariyati korroziy bo'lgan UV siyohlardir. Qo'lda bo'yash paytida siyoh terini osongina ifloslantirishi va kimyoviy kuyishga olib kelishi mumkin, bu xavfsizlikka xavf tug'dirishi va boshqa muammolarni keltirib chiqarishi mumkin. Mahsulot sifatini ta'minlash, uskunalardan foydalanishni yaxshilash va xavfsizlik xavfini kamaytirish uchun biz an'anaviy qo'lda siyoh o'zgartirish operatsiyasini avtomatik siyoh ta'minoti tizimi bilan almashtirmoqchi edik.
Sabablarni tahlil qilish
Ekranli bosma plitalar elakdan-teshilgan plitalarga o'xshaydi. Chop etish vaqtida siyoh avval plastinka ustiga quyiladi va siyoh siqish mashinasining bosimi ostida siyoh taglikka o‘tish uchun to‘r teshiklaridan o‘tadi. Ekranli bosib chiqarish mat siyoh yuqori yopishqoqlikka va kattaroq mat kukun zarralariga ega (odatda 15 ~ 60 mikron). Mashinaga yangi siyoh qo'yilganda, kichik matli zarralar birinchi navbatda to'rdan o'tadi. Chop etish vaqti oshgani sayin, plastinkadagi siyohdagi mot kukuni kamayadi, kattaroq mat kukun esa plastinkada to'planadi, bu esa substratdagi siyoh qatlami rangining engilroq bo'lishiga olib keladi. Ranglar farqi tobora kuchayib bordi. Rang farqi standart diapazondan oshib ketganda, operatorlar siyohni almashtirish uchun mashinani to'xtatishlari kerak (bosma plastinkadan eski siyohni yig'ib, yangi siyoh bilan almashtiring). Uzoq vaqt davomida ishlamay qolish uskunalardan kam foydalanishning asosiy sababidir.
Yechim
01/ Muammoni hal qilish- yondashuv
Samarali echimlarni topish uchun avvalo uskunaning ishlash tamoyillarini tushunishingiz kerak. 1-rasmda ko'rsatilgan to'liq avtomatik ekranli printer bilan siyohni qo'lda yuklaganda, avval davolovchi pichoqni va qopqoq pichog'ini ko'taring va plastinka oxiridagi markazga yaqin bo'sh joyga siyoh quying; So'ngra siqish va qopqoq pichoqlarini tushiring va siyoh endi silkituvchi va qopqoq pichoqlari tomonidan hosil qilingan parallel maydonda.
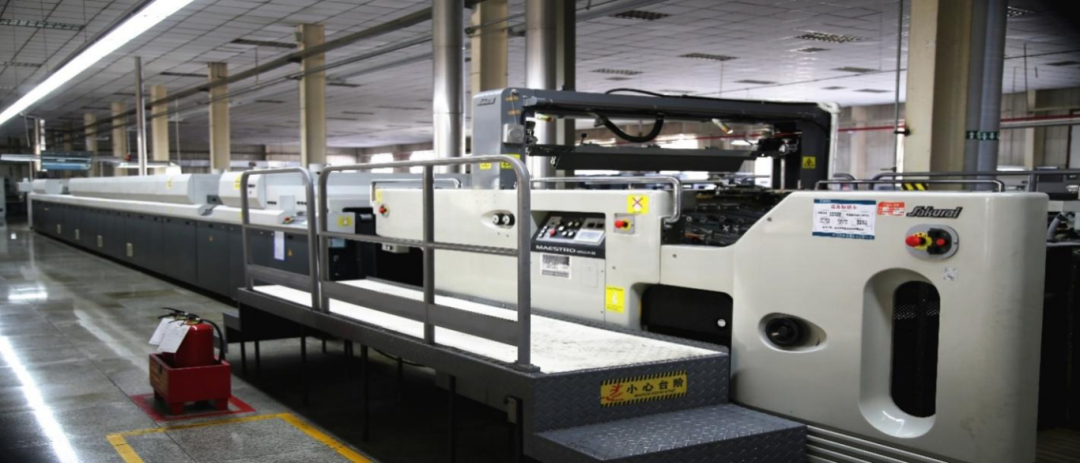 1-rasm To'liq avtomatik ekranli bosib chiqarish mashinasi
Chop etish vaqtida, uskuna ishlayotganda, siyoh roligi bosib chiqarish plitasidan 0,3–0,5 mm balandlikda bosiladi (balandlik siyoh qoplamiga qarab sozlanishi mumkin). Bosib chiqarish plitasi orqaga qarab harakatlanadi, bunda plastinkaning orqa tomoni silgi va siyoh roligidan uzoqlashadi. Siyoh va siyoh tsilindri siyoh jarayonini yakunlash uchun harakatsiz qoladi, bunda taassurot tsilindri 180 daraja aylantirildi; taassurot tsilindri qog'ozni ushlaganda va aylanishda davom etsa, bosma plitaning harakat yo'nalishi teskari va oldinga siljiy boshlaydi, bunda plastinkaning orqa tomoni silkitgich va siyoh tsilindriga qarab harakatlanadi. Murakkab tsilindrni ko'tariladi, siljitish moslamasi pastga bosiladi va bosma plastinadagi siyoh chizg'ich bosimi ostida tutqich nuqtasidan orqa chetiga tasvir sohasidagi to'r teshiklari orqali substratga o'tkaziladi. Shu nuqtada, taassurot tsilindri 360 daraja aylantirildi. Uskuna ishlashda davom etadi va yuqoridagi amallarni siklda takrorlaydi, bu esa chop etishni davom ettirish imkonini beradi. To'liq avtomatik ekranli bosib chiqarish mashinasining bosma birligi va bosma plitasi 2-rasmda ko'rsatilgan.
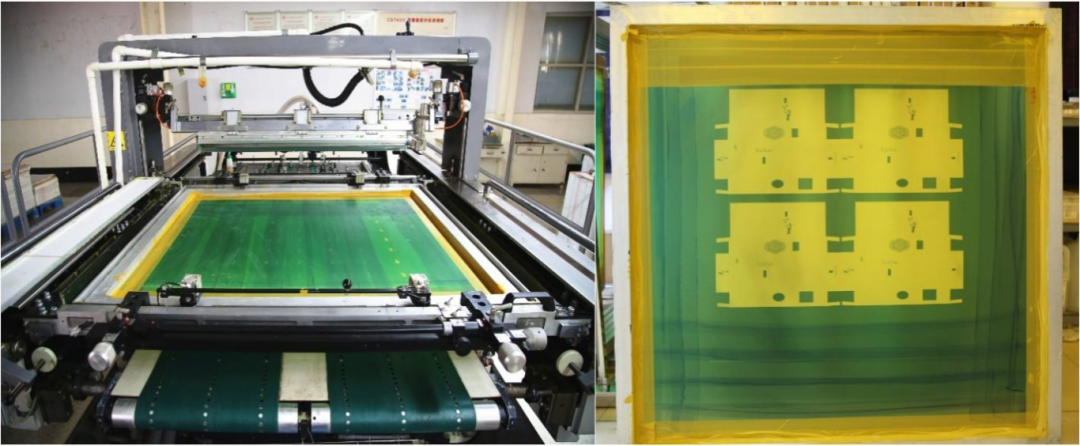 Shakl 2 To'liq avtomatik ekranli bosib chiqarish mashinasining bosib chiqarish birligi va bosma plitasi
02/ Dizayn kontseptsiyasi
Umumiy dizayn kontseptsiyasi to'liq avtomatik ekranli bosib chiqarish mashinasi yaqinidagi siqilgan havo manbasidan to'liq foydalanishdir (odatda, ekranli bosib chiqarish mashinasida bosma plitani qisish, siljitish va suv toshqini paneli operatsiyalari pnevmatik, havo kompressori bilan jihozlangan yoki siqilgan havo bilan ta'minlash uchun markazlashtirilgan havo ta'minoti tizimidan foydalanish). Quvvat manbai sifatida ikkita pnevmatik diafragma nasosi yoki portlashdan himoyalangan-elektr siyoh nasoslari ishlatiladi. Bitta diafragma nasosi yangi siyohni etkazib berish uchun mas'ul bo'lgan siljitish moslamasi va toshqin paneli o'rtasida o'rnatilgan siyoh ta'minot liniyasiga ulangan; boshqa diafragma nasosi ishlatilgan siyohni qayta tiklash uchun mas'ul bo'lgan siljitish moslamasining ikkala uchida o'rnatilgan siyohni qaytarish liniyasiga ulangan. Chig'anoqning pastga qarab harakatlanishi va bosma plastinkaning o'zaro harakati orqali quvur liniyasining oldingi uchidagi siyoh yig'ish moslamasi siyohni to'playdi va pompalaydi. Ikki diafragma nasosi yangi siyoh ta'minoti va ishlatilgan siyohni qayta tiklashning o'zaro aylanishini yakunlash uchun birgalikda ishlaydi.
Maxsus chora-tadbirlar
01/ Murakkab ta'minot liniyasini o'rnatish
Ta'minot chizig'ining siyoh chiqishi silkitgich va toshqin chizig'i orasidagi o'rta holatda (uzunlikning o'rta nuqtasi va ikkalasi orasidagi parallel oraliqning o'rta nuqtasi) o'rnatiladi. Ta'minot liniyasining siyoh kirish qismi siyoh rezervuariga joylashtiriladi va quvvatni ta'minlash uchun siyoh chiqishi va siyoh kirish joyi orasidagi quvur liniyasiga diafragma nasosi o'rnatiladi, doimiy ravishda rezervuardan siyohni tortib oladi va uni bosma plastinkaga etkazib beradi.
Siyohni chig'anoq va toshqin chizig'i o'rtasidagi o'rta maydonga aniq etkazib berish va tortishish kuchi va silkituvchi va suv toshqini chizig'ining o'zaro harakati ostida hosil bo'lgan kanalda siyoh markazdan ikki tomonga teng ravishda oqishi uchun biz siyoh etkazib berish portini tekis og'iz shaklida ishlab chiqdik (Fig 3).
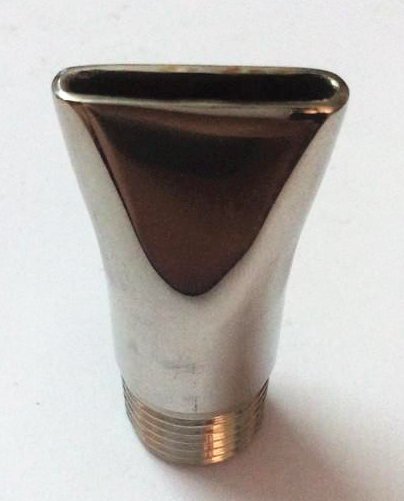
3-rasm Yassi{1}}og'iz siyoh ta'minot porti
02/ Siyohni qaytarish quvurini o'rnatish
Bosib chiqarish plitasidagi siyoh tortish kuchi ta'sirida va shifokor pichog'i va o'lchagich pichog'ining o'zaro harakati ta'sirida shifokor pichog'i va o'lchash pichog'i o'rtasida hosil bo'lgan o'tish joyida markazdan har ikki tomonga oqib o'tganligi sababli, eski siyoh asosan plastinkaning yon romlari yaqinida to'planadi ish tomoni va haydovchi tomoni (Fig 4). Shuning uchun biz siyohni qaytarish quvurini ikkita siyoh yig'ish porti bilan loyihalashtirdik, ular mos ravishda shifokor pichoqlari ko'ndalang nurining ikkala uchiga o'rnatiladi (5-rasm). Samarali siyoh to'planishini ta'minlash uchun biz yig'ish portlariga trapezoidal siyoh yig'ish qirg'ichlarini ham qo'shdik (6-rasm) va qirg'ichlarning balandligi shifokor pichog'i bilan bosilganda chop etish plastinkasiga ozgina tegib turishi uchun sozlanishi mumkin, bu esa plastinkaga zarar bermasdan siyoh to'planishini ta'minlaydi. Doktor pichog'ining pastga yo'naltirilgan bosimi bosib chiqarish plitasining o'zaro harakati bilan birgalikda yig'ish qirg'ichlarini siyohni to'plash va pompalash uchun harakatga keltiradi.
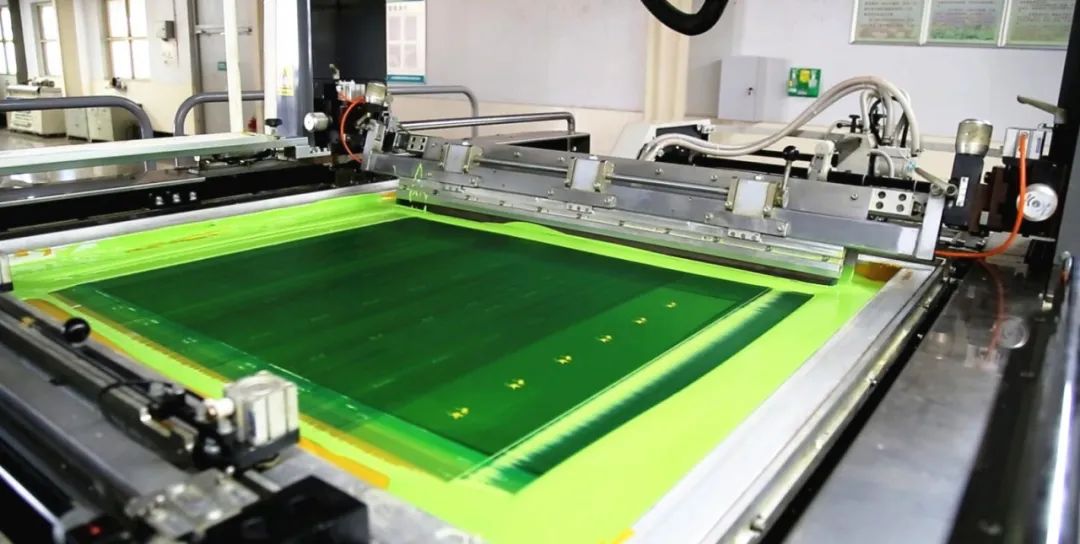
4-rasm Eski siyoh to'planishining joylashuvi
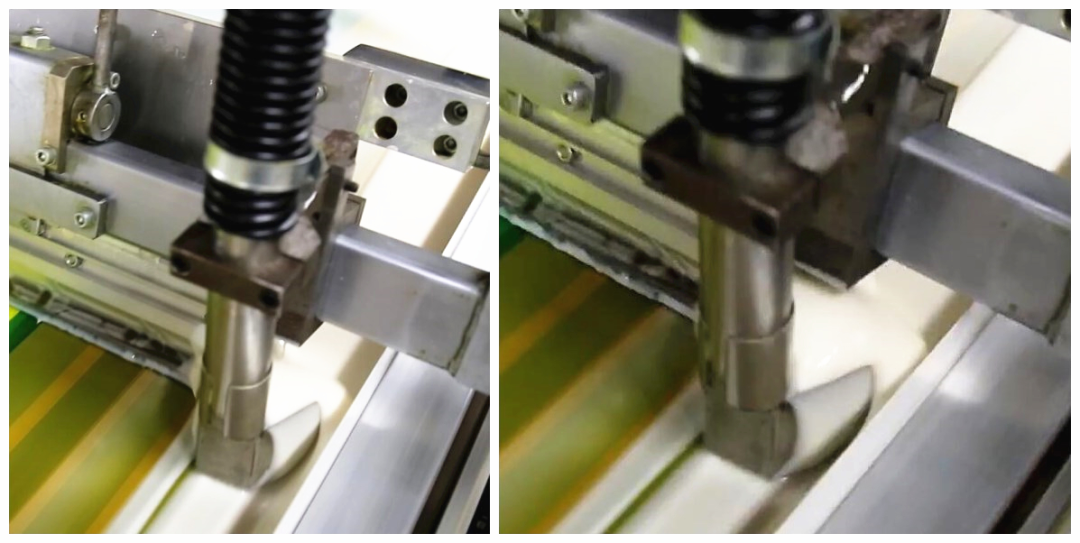
5-rasm Murakkab to'plash porti va uning siyoh qirg'ichining shifokor pichoq nuriga o'rnatilishi
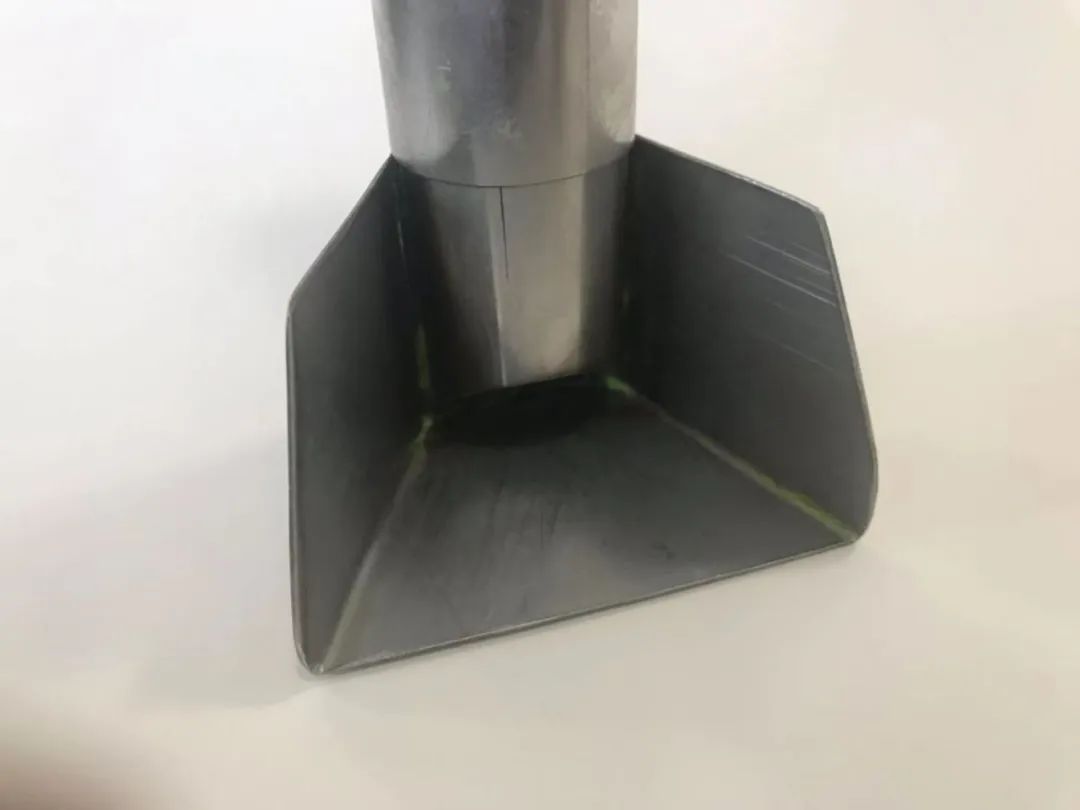
6-rasm Murakkab qabul qiluvchi port va uning trapezoidal siyohni oluvchi qirg'ich
03/ Pnevmatik diafragma nasosni o'rnatish
Ikkita pnevmatik diafragma nasoslari (7-rasm) mos ravishda siyoh etkazib berish va siyohni qaytarish quvurlariga o'rnatiladi. Pnevmatik diafragma nasoslari mustaqil kalitlar va gaz oqimini boshqarish klapanlari bilan jihozlangan. Kalitlar va gaz oqimini boshqarish klapanlari orqali siyohni etkazib berish va qaytarish operatsiyalarining boshlanishi, to'xtashi va oqimi mustaqil ravishda boshqarilishi mumkin.
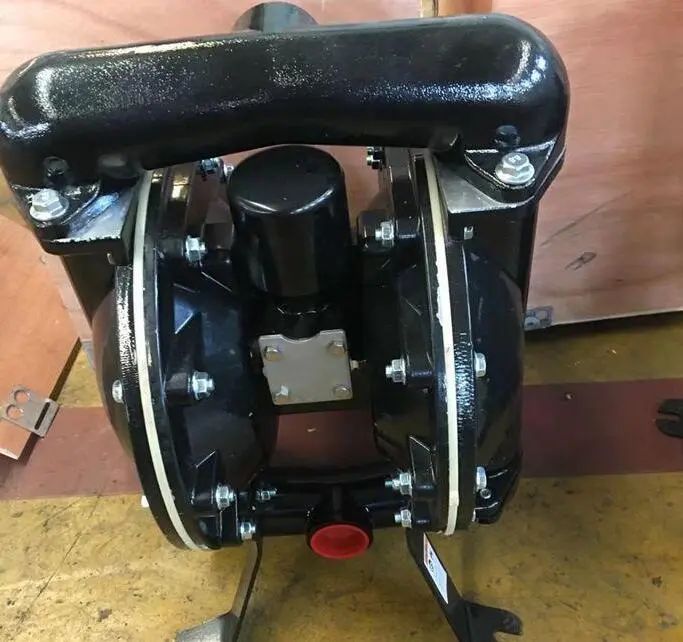
7-rasm Pnevmatik diafragma nasosi
04/ Murakkab saqlash idishini sozlash
Mashinadan pompalanadigan eski siyoh qayta ishlatilishini ta'minlash uchun biz siyoh saqlash idishini sozladik (8-rasm). Murakkab saqlash tanki silindrsimon qopqoqli bo'lib, qopqoqqa pnevmatik aralashtirgich o'rnatilgan. Pnevmatik qo'zg'atuvchida mustaqil kalit va tezlikni nazorat qilish valfi mavjud bo'lib, uni mustaqil ravishda ishga tushirish, to'xtatish va tezlikni sozlash imkonini beradi. Murakkab ta'minot quvurining uchi siyoh saqlash idishiga botiriladi va diafragma pompasi siyohni saqlash idishidan bosib chiqarish plastinkasiga doimiy ravishda etkazib berish uchun quvvat beradi. Murakkab saqlash idishiga o'rnatilgan pnevmatik aralashtirgich hozirda eski va yangi siyohni to'liq aralashtirish uchun ishlatiladi. Mashinadan pompalanadigan eski siyoh to'g'ridan-to'g'ri saqlash tankiga qo'shilmaydi; avval uni maydalagich yordamida qayta-tuproqlash kerak, so'ngra yangi siyoh sifatiga chop etish mosligini tiklash uchun siyohni sozlash moyining ma'lum bir qismi qo'shiladi. Shundan so'ng, u ma'lum nisbatda saqlash tankiga qo'shiladi va pnevmatik aralashtirgich yordamida yangi siyoh bilan yaxshilab aralashtiriladi.
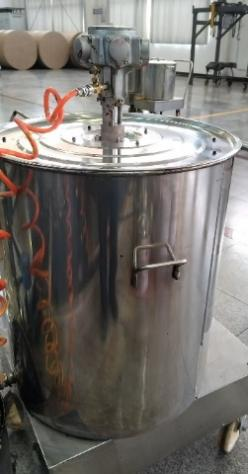
8-rasm Pnevmatik aralashtirgichli siyoh saqlash idishi
05/ Markazlashtirilgan boshqaruv tizimini o'rnatish
Ishni osonlashtirish, yangi siyoh ta'minoti va eski siyohni qayta tiklashni avtomatlashtirish, shuningdek, siyoh bilan ta'minlash va qayta tiklashning aniqligi va uzluksizligiga erishish uchun biz qo'shimcha ravishda markazlashtirilgan boshqaruv tizimini o'rnatdik, boshqaruv sensorli ekranini sotib oldik (9-rasm), boshqaruv dasturini ishlab chiqdik va turli harakatlarni integratsiyalashgan nazorat qilishni amalga oshirdik.
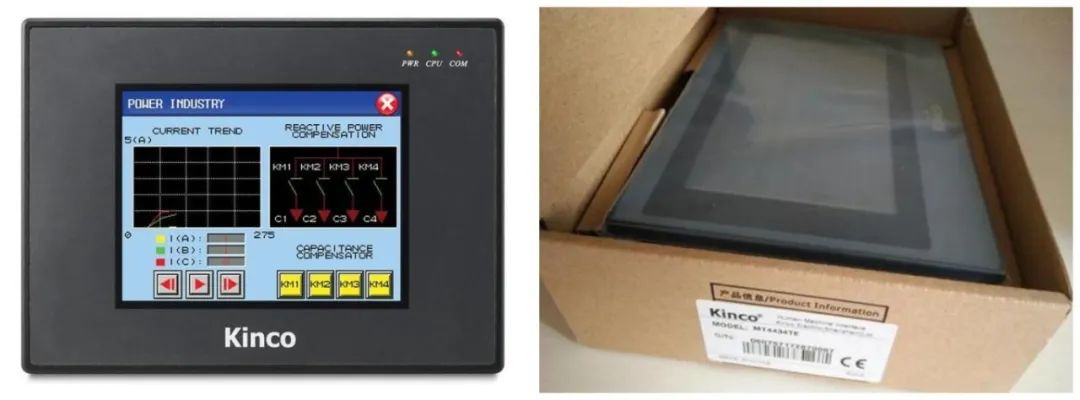 9-rasm Sensorli ekranning fizik diagrammasi
Effektni tekshirish
O'rnatish ishlari tugallangandan so'ng, operatsion sinov davri normal ish tezligida siyohning uzluksiz ta'minlanishidan kelib chiqqan mahsulot rangi farqi muammosi samarali nazorat qilinganligini ko'rsatdi. Bundan tashqari, avtomatik siklik siyoh ta'minoti tizimi siyohni qo'lda almashtirish operatsiyalarini to'liq almashtirganligi sababli, ishlamay qolish vaqtlari tejaldi va uskunadan foydalanish yaxshilandi, shu bilan birga siyohning kimyoviy kuyishidan kelib chiqadigan xavfsizlik xavfi ham bartaraf etildi.