


Kino yopishtiruvchi materiallar uchun bosma siyohni qanday tanlash mumkin? Chop etishda nimalarga e'tibor berish kerak? Ushbu asosiy fikrlarni unutmang!
Kino yopishtiruvchi materiallar yuzasi bosma siyohni o'zlashtirmaydigan polimer turidir. Plyonka yopishtiruvchi materiallar yuzasida siyohni bosish uchun quritish usullari bug'lanish, birlashtirish, o'zaro{1}}bog'lanish va qattiqlashuvni o'z ichiga oladi, ular deyarli hech qanday penetratsiyasiz-qog'ozga asoslangan yopishtiruvchi materiallardan ancha farq qiladi. Kino yopishtiruvchi materiallarning sirt energiyasi past va siyohni namlash va tekislash talablariga javob berish uchun chop etishdan oldin oldindan ishlov berish talab qilinadi; aks holda, siyohning yomon yopishishi kabi muammolar yuzaga kelishi mumkin.Bosib chiqarish siyohini tanlash va qo‘llash01Plenka bosib chiqarish uchun maxsus mo‘ljallangan siyohlar, laklar va qo‘shimchalardan foydalaning. Murakkablarning ko‘p turlari mavjud, ba’zilari esa plyonka yopishtiruvchi materiallar yoki hatto kino yopishtiruvchi materialning ma’lum bir turi uchun maxsus mo‘ljallangan. Shuning uchun siyoh ixtisoslashgan bo'lishi va mos laklar va qo'shimchalar bilan ishlatilishi kerak; aks holda, siyoh va substrat o‘rtasidagi nomuvofiqliklar bosib chiqarish sifati bilan bog‘liq muammolarga olib kelishi va siyoh qatlamining tozalanishiga olib kelishi mumkin.02Siyoh qatlamining yopishishini oshirish uchun plyonka materialining qoplamasiga mos keladigan siyohlardan foydalaning Qoplangan plyonkali materiallar uchun mos xususiyatlarga ega bo‘yoqlar tanlanishi kerak; aks holda, siyoh tozalanishi mumkin. Agar siyoh to'g'ri tanlangan bo'lsa, siyoh tarkibidagi qatronlar qoplamadagi qatronlar bilan mustahkam bog'lanadi va hatto siyoh to'liq quritilmagan bo'lsa ham, siyoh qatlami tozalanmaydi. Misol uchun, yorliqlarni bosib chiqarish kompaniyasi Hanghua 161 siyohini ma'lum bir mahsulot uchun ishlatishda yomon natijalarni topdi, biroq bir xil brendning VP siyohiga o'tgandan so'ng, natijalar yaxshilandi va siyohni tozalash muammosi hal qilindi.
03
Murakkab qatlami qalinligini nazorat qiling va agar kerak bo'lsa, ortiqcha bosib chiqarish usulidan foydalaning. Ba'zi bosma materiallar siyoh qatlamining ma'lum bir qalinligini talab qiladi. Murakkab qatlami qalin bo'lsa, siyohning to'liq quritilmasligi siyoh to'kilishiga olib kelishi mumkin. Eng yaxshi yechim ekranli bosib chiqarish va gravür bosib chiqarishdan foydalanishdir. Bu shartlarsiz bosma fabrikalar uchun ikki marta chop etish uchun bir xil{4}}rangli siyohdan foydalanish mumkin. Odatiy amaliyot birinchi navbatda juda nozik siyoh qatlamini chop etishdir va u to'liq quriganidan so'ng, sirtga yana chop eting. Ikki marta chop etilgandan so'ng, u nafaqat siyoh qatlami qalinligini yaxshilaydi, balki jarayon talablariga javob beradigan siyoh yopishish muammosini ham hal qiladi.04Siyohni quritish tezligini nazorat qilish Siyohning saqlash muddatiga e'tibor bering. Murakkab sekin quriganida, quritish tezligini oshirish uchun oz miqdorda quritgich qo'shilishi mumkin.05Siyohni quritish yoki quritish energiyasini ta'minlash Siyohni quritish moslamasini muntazam tozalash va UV lampalarni vaqti-vaqti bilan almashtirish UV siyohning to'liq qotib qolishini ta'minlashning kalitidir. Doimiy ravishda asboblar yoki sinov qog‘ozi yordamida UV-davolash qurilmasining samaradorligi va holatini tekshirib turing va eng yaxshi chop etish natijalariga erishish uchun siyoh qatlami qalinligi va chop etish tezligini ushbu ma’lumotlarga muvofiq sozlang.06Ko‘p rangli chop etish uchun chop etish tezligini nazorat qiling va siyoh qatlami to‘liq quritilishiga ishonch hosil qiling. Ko‘p rangli bosilgan teglar uchun yuqori{12}}tezlikda chop etish tavsiya etilmaydi. Murakkab qatlami toʻliq quritilishini taʼminlash va isrofni kamaytirish uchun chop etish tezligini 30–50 m/min oraligʻida nazorat qilish tavsiya etiladi. Statik elektrni yoʻq qilish Statik elektr plyonka oʻz-oʻzidan yopishtiruvchi{17}}materiallarga chop etishda sifat muammolarini keltirib chiqaradigan asosiy omillardan biridir. O'z-o'zidan yopishtiruvchi plyonkalarni chop etishda statikni yo'q qilish va uni nazorat qilish{19}} zarur. Statikni yo'q qilish poligrafiya kompaniyalari uchun ikkita talabni o'z ichiga oladi: biri atrof-muhitni muhofaza qilish, ikkinchisi esa uskunaga mos keladigan statik o'chirish moslamalarini qo'shishdir.01Harorat va namlikni nazorat qilish Past harorat va quruqlik statikaning asosiy sabablari hisoblanadi. Chop etish ustaxonasi harorati 22 daraja atrofida va nisbiy namlik 50% dan yuqori bo'lsa, plyonka o'z-o'zidan yopishtiruvchi{25}}materiallarining sirt statik elektr quvvati yo'qoladi yoki minimal darajaga tushadi. Shuning uchun ishlab chiqarish ustaxonasida harorat va namlik nazorat qilinishi kerak. Dastgoh doimiy harorat va namlik moslamalari bilan jihozlangan bo'lishi kerak. Bunday sharoitlarga ega bo'lmagan kompaniyalar ideal bosib chiqarish muhitini yaratish uchun kichik shisha xonani tashkil qilish kabi bosma uskunalarni izolyatsiya qilishni ko'rib chiqishlari mumkin. Ayni paytda Xitoy shimolidagi baʼzi kichik va oʻrta{30}}yorliqlarni chop etuvchi kompaniyalar bu usuldan yaxshi natijalar bilan statik elektr taʼminotini nazorat qilish uchun foydalanadilar.02Statik oʻchirish moslamalarini oʻrnating. Statik oʻchirish qurilmalarining ikkita keng tarqalgan turi mavjud. Birinchi tur elektr bo'lib, u statikni olib tashlash uchun plyonka yuzasida erkin elektronlarni yutish, neytrallash va yo'q qilish uchun elektr maydonida hosil bo'lgan ko'p sonli ionlardan foydalanadi. Ikkinchi tur - razryad turi bo'lib, u 1-rasmda ko'rsatilganidek, hech qanday quvvatsiz ishlashi mumkin. Plyonka metall simdan (shuningdek, antistatik arqon deb ataladi) o'tganda, plyonka yuzasidagi ortiqcha elektronlar metall sim orqali erga chiqariladi. Metall simning potentsiali plyonka yuzasidagi erkin elektronlarning potentsialidan past bo'lganligi sababli, metall simli deşarjdan o'tib, plyonkadagi statik elektrni yo'q qilishi mumkin.
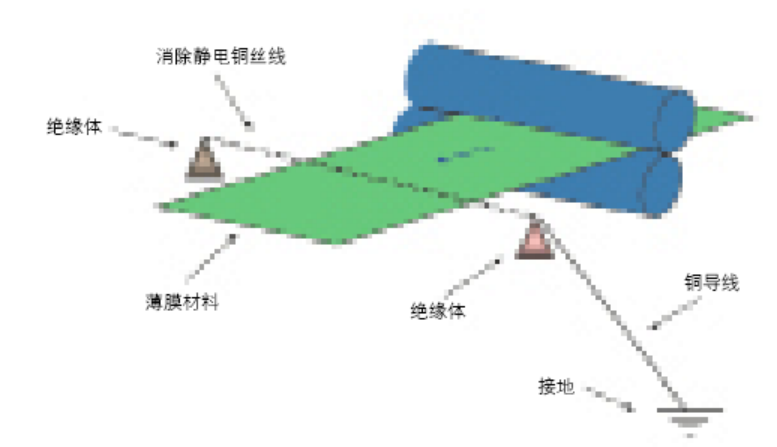
1-rasm Statik eliminatorlar turidagi-sxematik diagramma.Statik eliminatorlar yupqa plyonkali oʻz-oʻzidan yopishtiruvchi{2}}materiallarni chop etish jarayonida qoʻllaniladigan juda amaliy qurilmalardir. Ular kerak bo'lganda matbaa uskunalarida bir nechta pozitsiyalarga joylashtirilishi mumkin. 2-rasmda ko'rsatilganidek, statik eliminatorlar kesish stantsiyasidan oldin va keyin o'rnatiladi-. Statik eliminatorlarni bosmaxonaga o'rnatishda quyidagi masalalarga e'tibor qaratish lozim: Uskunalar erga ulangan bo'lishi kerak, chunki topraklama statik elektrni erga o'tkazish imkonini beradi; statik eliminatorning o'zi ham erga ulangan bo'lishi kerak va yaxshiroq statik yo'q qilish effektiga erishish uchun uni alohida erga ulash talab qilinadi; statik elektr uzluksiz ishlab chiqarilganligi sababli, agar shartlar ruxsat etilsa, eng yaxshi natijaga erishish uchun bosmaxonaning barcha ish stantsiyalarida, shu jumladan qog'ozni oziqlantirish stantsiyasida, har bir bosma va ishlov berish stantsiyasida va qog'oz yig'ish stantsiyasida statik eliminatorlar o'rnatilishi kerak; statik eliminatorning ishonchliligini ta'minlash uchun statik bartaraf etish samaradorligi muntazam tekshirilishi kerak.
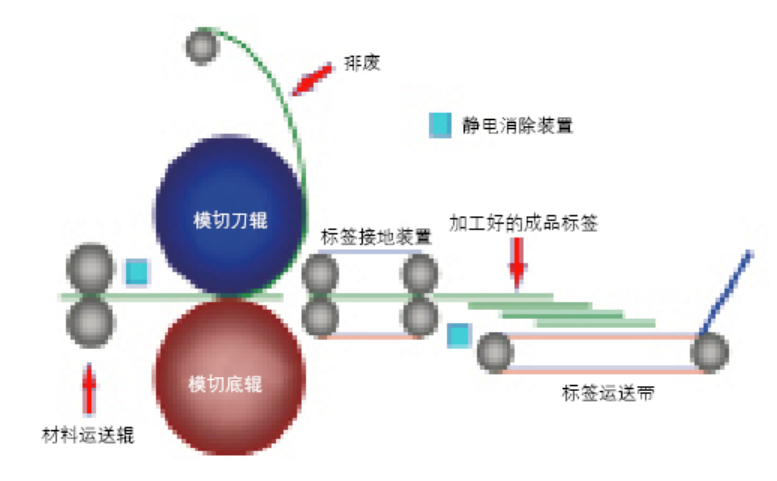
2-rasm. Elektrostatik tozalash moslamalari o'rnatilgan qoliplarni kesish va chiqindilarni yo'q qilish moslamalari plyonkali yopishtiruvchi materiallarga chop etishda ehtiyot choralari01 Chop etish kuchlanishini to'g'ri nazorat qilish. Intervalli va o'zaro qog'oz-bosib qo'yuvchi bosma uskunasi uchun qog'ozni oziqlantirish kuchlanishini boshqarish oson. Masalan, Japan Lindetec kompaniyasining B{8}}100 yorliq chop etish mashinasi va 300-tsilindr{11}}to{13}}silindrli yorliq chop etish mashinasi. Ushbu turdagi uskunalar doimiy taranglik{15}}bosib chiqarish mashinalari bo'lib, ular bosib chiqarishni ro'yxatdan o'tkazishga ta'sir qilmaydi. Biroq, flekso mashinalari va sun'iy yo'ldosh yorlig'ini chop etish mashinalari kabi uzluksiz qog'oz oziqlantiruvchi aylanadigan yorliq chop etish mashinalari- uchun bosib chiqarish tarangligini qat'iy nazorat qilish va sozlash kerak, aks holda noto'g'ri ro'yxatdan o'tish mumkin. Bosib chiqarish mashinasida taranglikni nazorat qilish qog'ozni oziqlantirish tarangligini ham-qayta o'rashni ham nazorat qilishni o'z ichiga oladi. Oddiy chop etishni ta'minlash uchun ularni materiallarning har xil turlari va kengligiga ko'ra sozlash kerak.(1) Qog'oz-Oziqlanish kuchlanishini nazorat qilish To'g'ri qog'oz-boqish tarangligi plyonka yopishtiruvchi materiallarni to'g'ri ro'yxatga olishni ta'minlaydi va bosib chiqarish vaqtida material deformatsiyasini oldini oladi, ya'ni material qirralari egilib qolmaydi. Chop etish paytida materialning qirralari ko'tarilsa, bu orqaga o'rash tarangligi juda bo'sh yoki konusning noto'g'ri o'rnatilganligini ko'rsatadi. Materialni qayta o'rash va qayta chop etish kerak. Qayta o'rash uskunasi mavjud bo'lmasa, vaqtinchalik yechim materialning qirralari ko'tarilishiga yo'l qo'ymaslik uchun ochish miliga qisqichni o'rnatishdir. Biroq, bu holatda ham ro'yxatga olish bilan bog'liq muammolar yuzaga kelishi mumkin.(2) Orqaga o'rash kuchlanish nazorati Qayta o'rash tarangligi ham chop etishni ro'yxatga olish bilan bog'liq va orqaga o'ralgan qirralarning tozaligini aniqlaydi. Qayta o'rash kuchlanishi juda past bo'lsa, bu ro'yxatga olishga ta'sir qiladi va notekis o'ralgan qirralarning paydo bo'lishiga olib keladi, bu esa keyingi jarayonlarda muammolarga olib kelishi mumkin. Orqaga o'rashning haddan tashqari kuchlanishi materialning chetlarida yopishtiruvchi moddalarning oqishiga, yorliqning siljishiga yoki chop etilgandan keyin astarning sinishiga olib kelishi mumkin, bu esa chop etish samaradorligiga ta'sir qiladi. Shuning uchun, tegishli orqaga o'rash tarangligi juda muhim va optimal kuchlanish qiymati odatda tajriba orqali aniqlanishi kerak. Uzluksiz qog'oz-boqish yorlig'i mashinalari uchun qog'ozni oziqlantirish va orqaga o'rash tarangliklari yaxshi nazorat qilinishi kerak. Turli materiallar va kengliklarda malakali bosib chiqarishga erishgandan so'ng, samaradorlikni oshirish va sifatni ta'minlash uchun ushbu ma'lumotlar zudlik bilan umumlashtirilishi va qayd etilishi kerak. Odatda, orqaga o'rash tarangligi yechish tarangligiga teng yoki undan kattaroq bo'lishi kerak, lekin yechish kuchlanishidan ikki baravar ko'p bo'lmasligi kerak.02 Laminatsiya o'rniga lak qoplamasidan foydalaning Har bir plyonkali material o'ziga xos fizik va kimyoviy xususiyatlarga ega; ba'zilari laminatsiya uchun mos emas. Chop etishdan keyin laminatlash materialning xususiyatlarini buzishi mumkin. PE materiallari yumshoq sirtga ega bo'lib, katta egrilik radiuslari yoki sferik sirtlari bo'lgan narsalarga mos keladi. Laminatsiyalash materiallari keng tarqalgan bo'lib qo'llaniladigan qattiq BOPP plyonkalari bo'lib, laminatlangan yorliq PE va BOPPni birlashtirgandan so'ng, uning xususiyatlari o'zgarib, uni egri yoki sharsimon yuzalar uchun yaroqsiz holga keltiradi.Ikki materialning kombinatsiyasi ham taranglikning mos kelmasligiga olib kelishi mumkin, bu esa yorliqning deformatsiyasiga va qo'llash paytida chekka ko'tarilishi yoki ajralishi kabi muammolarni keltirib chiqarishi mumkin. Shuning uchun, katta maydonli teglar va egri sirtlarga qo'llaniladigan teglar uchun laminatsiya o'rniga UV lakni qo'llash tavsiya etiladi. Laklash nafaqat siyoh qatlamini himoya qiladi, balki optimal qo'llanilishi uchun materialning ishlashini ham oshiradi.
03
Rangli yarim tonna teglarni chop etish uchun 150 lpi dan foydalanish tavsiya etiladi va 175 lpi tavsiya etilmaydi.
Yorliqlar oxir-oqibat iste'molchilar e'tiborini javonga jo'natish orqali jalb qiladi. Chop etilgan materiallar uchun yarim tonna ekran chastotasi qanchalik baland bo'lsa, tasvirlar va matn aniqroq bo'ladi, lekin siyoh qoplamasi kamroq bo'ladi, bu esa engil ranglarga olib keladi; yarim tonna ekran chastotasi qanchalik past bo'lsa, shuncha ko'p siyoh ishlatiladi, bu yaxshi vizual effekt beradi, lekin tasvirlar va matnlar qo'polroq ko'rinadi.
Yarim ohangli ekran chastotasi, shuningdek, bosib chiqarish sifati, bosib chiqarish chiqindilarining tezligi, bosma uskunalarning aniqligi va bosma materiallar bilan bevosita bog'liq. Yuqori ekran chastotasi sifat talablariga javob beradigan silliqroq materiallar va yuqori-aniqlikdagi uskunalarni talab qiladi; pastroq ekran chastotasi ancha qulay sharoitlarga ega. Shuning uchun, kino yorliqlari uchun eng yaxshi tanlov 150 lpi rangli yarim tondir. Bu nafaqat vizual joziba va javon ta'siri talablariga javob beradi, balki bosib chiqarish sifatini ta'minlaydi, oqilona diapazonda iste'molni nazorat qiladi va keng qamrovli muvozanatga erishadi.