


Agar men bu muammolarga duch kelsam, flexografik bosib chiqarish jarayonida bunday muammolarga duch kelsam nima qilishim kerak? Bu erda asosiy g'oyalar uchun qarang!
Flexografik bosib chiqarish, Xitoyda tez rivojlanayotgan nisbatan ekologik toza va samarali bosib chiqarish usuli, turli xil texnologiyalar va jarayonlar tezda yangilanmoqda. Biroq, flexografik bosib chiqarishdan foydalanadigan kompaniyalar ko'pincha dastur paytida muammolarga duch kelmoqdalar, masalan, noo'rin imkoniyatlar, masalan, noo'rin hajmdagi, burmalar, burmalar, ichi bo'sh nuqta va boshqalar, bu kompaniyaga juda ko'p muammo keltiradi. Ushbu maqolada o'quvchilar uchun foydali bo'lishga umid qilib, ularda foydali bo'lgan yorliqlar va ularning echimlari ko'rsatilgan.
01
Qo'pol qirrasi
Noto'g'ri qirralar, bosilgan matn va rasmlarning notekis yoki tartibsiz toshib ketishi Burrlar deb nomlanadi. Burushlarning paydo bo'lishining sababi asosan siyoh muammolari, masalan, inkning ichki yopishqoqligi va tez siyoh quritishi bilan bog'liq. Ba'zida siyoh avval bosib chiqarish plitasining bir qismini quritishi mumkin va keyin uni mayda qoraqo'tirlar bilan bir qatorda o'tkazib, burmalar hosil qiladi. Ba'zan siyoh yopishqoqligi juda yuqori, chunki yopishqoqligi past bo'lganda, u ham paydo bo'lishi mumkin va bunga boshqacha munosabatda bo'lish kerak. Odatda, xona harorati 25 daraja 8 dan 9,5 gacha bo'lgan siyohning pH qiymatini boshqarish o'rinli bo'ladi.
Bundan tashqari, haddan tashqari siyoh yuklanishi nuqta atrofida siyoh konsentratsiyasini ko'payishi va burmalar hosil qilishi mumkin. Bu vaqtda, yuqori mavqe bo'lgan va past siyoh yukini tanlab olish kerak.
Ba'zan bosib chiqarishdagi statik elektr energiyani burdlarga o'tkazilishi mumkin, bu burmalar bilan buranglarni keltirib chiqaradi. Agar kerak bo'lsa, statik elektr energiyasini kamaytirish yoki yo'q qilish uchun statik qurilmalardan foydalanish mumkin.
Substrat sirtining tozaligi, ayniqsa, er osti muammolariga olib kelishi mumkin bo'lgan qog'oz sochlar yoki substrat yuzasida juda ko'p qog'oz sochlar yoki kichik chang mavjud bo'lganda, pastki qismning tozaligi ham ma'lum darajada ta'sir qiladi. Shuning uchun substrat yuzasini o'z vaqtida tozalash, shuningdek, muammolarni kamaytirishga yordam beradi.
Uskunaning quritish tezligi burmalar ham ta'sir qilishi mumkin. Agar quritish tezligi juda tez bo'lsa, u siyohni tekislashni kamaytiradi. Bu vaqtda, siyohni quyish sur'atlari ko'proq shakllantirish, siyohning sirtining sirtining qurishi tezligini pasaytirish uchun ba'zi sekin quritadigan vositalar qo'shilishi mumkin.
Substratning noo'rin sirt tarqishi ba'zan siyohning kirib borishi mumkin, siyohning sirtida to'planishiga olib keladi va tarqoq holda siyohli siyohni keltirib chiqaradi. Umuman olganda, substratning sirt tarangligi siyohning bunga erishish uchun bir oz yuqori bo'lishi kerak
02
Ichi bo'sh tarmoq nuqtalari
Xollo bo'sh nuqtalari flexografik bosib chiqarishda ko'proq uchraydi, asosan, haddan tashqari bosma bosim tufayli kelib chiqadi. Yassi yuqori nuqta bosish plitalarining paydo bo'lishi bilan ushbu hodisa samarali ravishda engillashtirildi. Bosim qiymati juda og'riyapti bo'lmasa, to'liq nuqta asosan chop etiladi.
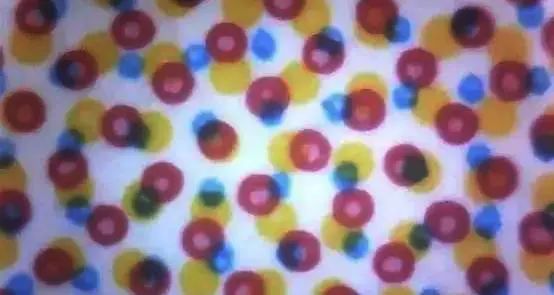
Bundan tashqari, siyohning past yopishishi ham siyohni ushlab turolmaydigan normal nuqtalarni keltirib chiqarishi mumkin, natijada ichi bo'sh tuyg'u paydo bo'ladi. Neftni sozlash uchun siz tegishli miqdordagi siyohdan foydalanishingiz mumkin. Inkning past yopishqoqligi ham shunga o'xshash muammolarni keltirib chiqarishi mumkin, shuning uchun siyohning yopishqoqlik o'zgarishi, ayniqsa, chop etish harorati yuqori bo'lganda juda muhimdir. Yopishqoqlik siyoh siyoh o'zgarishi hali ham vaqt davomida ishlatilgan siyoh bilan solishtirganda ahamiyatli. Shunday qilib, vaqt muntazam ravishda tekshirilishi kerak.
03
Ikki baravar
Oqish - bu kambag'al siyohni o'tkazmasining odatiy namunasidir, u erda siyohli siyohli yoki aniq bir joyning muayyan joylarida umuman etishmaydi. O'tkazib yuborilgan chop etishning asosiy sababi - antilox roliklari va bosib chiqarish plastinkasi va bosma plastinka va pastki qismida bosma plastinka va substrat kabi. Ehtimol, nomuvofiq aloqa bosimi uchun ikkita imkoniyat bor: biri etarli emasligi, ikkinchisi - birja tarkibiy qismlari o'rtasidagi gorizontal muvozanatni muntazam tekshirib ko'rish mumkin.
Bundan tashqari, bosib chiqarish plastinkasining sirtining holati (masalan, neft dog'lari, tishlari yoki etarlicha qalinligi) ichak oqishiga olib kelishi mumkin. Agar u neft dog'lari bo'lsa, uni alkogol bilan yopib tashlash mumkin. Agar bu boshqa muammo bo'lsa, yangi bosma plitalar almashtirilishi kerak.
Ichki ta'minotning etishmasligi, shuningdek, oqish muammolarini keltirib chiqarishi mumkin. Hozirgi kunda yanada rivojlangan uskunalar yopiq siyoh kameralaridan foydalanadi. Agar havo pompasi bilan yasalgan siyoh juda oz bo'lsa, u to'liq pishirishni to'liq namlamaydi va oqilona muammolar paydo bo'ladi. Bundan tashqari, mesh roliklari qattiq bloklanganda, u siyohni uzata olmaydi, shuning uchun ichki ink quvurining tozaligi jiddiy qabul qilinishi kerak.
04
Noto'g'ri ortiqcha
Noto'g'ri haddan tashqari - bu nomuvofiq ranglarni aniqlash natijasida yuzaga keladigan flexografik bosib chiqarishda keng tarqalgan masala, natijada loyqa yoki hatto buzilgan bosma rasmlarda.
Noto'g'ri haddan tashqari haddan tashqari ko'p sabablar bor, birinchi navbatda matbaa plastinkaga qarang. Hozirgi vaqtda film ishlab chiqarish allaqachon juda yaxshi va plyonka chiqindilarining bo'ylama va ko'ndalang yo'nalishlarida Heliks burchagining ta'siri ahamiyatli bo'lmasligi kerak. Biroq, turli ishlab chiqaruvchilarning kalibrlash qoidalari bir xil emas, shuning uchun turli ishlab chiqaruvchilarning bosib chiqarish plitalari bir-biriga mos kelmasligi kerak. Stikerga yana bir qarash kerak. Umuman olganda, dastlabki hizalama chizig'i - bu chop etish plitasining markaziga qaraganlar, shuningdek, o'ting mashinasi oldindan kalibrlangan bo'lishi kerak bo'lgan aniq xatolarga olib keladi.
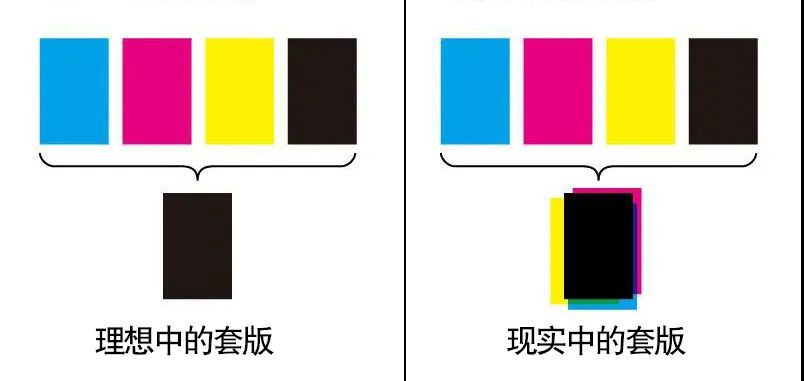
Qisqa plitalar bilan bog'liq muammolar bo'lmaganda, haddan tashqari tushish boshlanishi. Turli xil modellar har xil fabrika sozlamalariga ega. Masalan, umumiy birlik bosib chiqarish mashinasining aniqligi 0,2 mm, sun'iy yo'ldosh bosma mashinasining aniqligi 0,15 mm. Shuning uchun, haddan tashqari tushganda 100% aniq bo'lishi shart emas. Albatta, 100% aniqlik yaxshiroq, ammo bunga erishish qiyin.
Agar noto'g'ri haddan tashqari bo'lsa ham normal sharoitda ham yuzaga kelsa, u uskunalar yoki materiallar bilan bog'liq muammolar yoki yo'qligini hisobga olish kerak. Umumiy uskunalar plastinka novdasi tizimining sozlamalari, avtomatik tuzatish sozlamalari, keskinlikni boshqarish va hk .; Asosiy moddiy muammolar - bu rulonning o'lchami, materiallar cho'zish darajasi va termal deformatsiya. Operatsiyadagi tegishli tuzatishlarga e'tibor bering.
Yuqorida biz flexografik bosib chiqarish jarayonida duch kelgan ba'zi umumiy muammolarni baham ko'rdik va ba'zi echimlarni taklif etamiz. Aslida, ishlab chiqarish jarayonida duch keladigan boshqa ko'plab muammolar mavjud. To'g'ri tibbiyotni buyurishni va muammoning tubining sababini aniqlashni eslash muhimdir.