


Sigaret ichki qoplamasi qog'ozining burishishi ortidagi omillarni chuqur tahlil qiling{0}}bu fikrlarni tushunish juda muhim!
Sigaretaning ichki qoplamasi qog'ozi yumshoq yoki qattiq sigaret qutilarining ichki qismida ishlatiladigan qadoqlash qog'ozi bo'lib, sigaret qadoqlash materialining muhim turi hisoblanadi. Sigaretaning dastlabki qadoqlash qatlami sifatida uning asosiy vazifalari xushbo'ylikni saqlash, namlikni saqlash, yorug'likni to'sish va to'siq bo'lib xizmat qilish, shu bilan birga sigaretaning estetik jozibadorligini oshirishdir. Tamaki sanoatining uzluksiz rivojlanishi bilan qadoqlash materiallari ishlab chiqarish jarayonlari doimiy ravishda oshib bormoqda, navlari o'sib bormoqda va sifati yaxshilanmoqda. Ichki astar qog'ozi materialiga ko'ra alyuminiy folga kompozit astar, to'g'ridan-to'g'ri{3}}qoplangan astar, to'g'ridan-to'g'ri-qoplangan uzatish layneri, kompozit uzatish layneri va-alyuminiy bo'lmagan astarga tasniflanishi mumkin; rangi bo'yicha oltin, kumush va oq astarga; oddiy astar va transfer layneriga bo'rttirma jarayoni orqali; va og'irligi bo'yicha 52g/m², 57g/m², 62g/m², 80g/m² va 90g/m² astarlarga.
Sigaret ishlab chiqarishda astar qog'ozining ishchanligi sigaretaning sifatiga va ishlab chiqarish samaradorligiga bevosita ta'sir qiladi. Yassilik va silliq oziqlantirish layner qog'ozining ishlash qobiliyatini o'lchashning asosiy ko'rsatkichlari hisoblanadi. Kuchli mashinaga yaroqli tekis astarli qog'ozni qanday ishlab chiqarish har doim layner qog'oz ishlab chiqaruvchilarining maqsadi bo'lib kelgan.
Astar qog'ozining jingalaklanishiga olib keladigan omillarni tahlil qilish
Ichki astar qog'ozining asosiy xom ashyosi qog'oz, alyuminiy folga, yopishtiruvchi, siyoh, to'g'ridan-to'g'ri{0}}qoplangan alyuminiy yoki to'g'ridan-to'g'ri lazer bilan qoplangan alyuminiy-dir. Eng oddiy astar qog'ozi to'rt qismdan iborat: 1-rasmda ko'rsatilganidek, qog'oz, yopishtiruvchi, alyuminiy folga va siyoh.
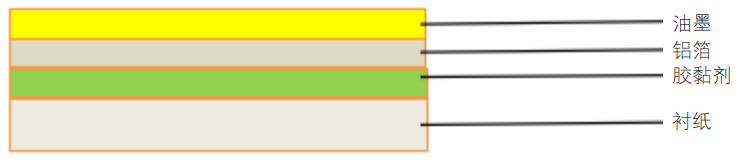 1-rasm Ichki astarli qog‘oz xoch-bo‘limi sxemasi
Astar qog'ozining asosiy komponenti ultra-yog'och tolasidir. Qog'oz ishlab chiqarish jarayonida plomba moddalari qo'shiladi va tolalar va plomba moddalarni bir-biriga bog'lash uchun yopishtiruvchi moddalar ishlatiladi. Bir necha marta bosish jarayonidan so'ng, ichki astar qog'ozi hosil bo'ladi. Bosish paytida yog'och tolalari, plomba moddalari va yopishtiruvchi moddalar o'rtasida mayda teshiklar mavjud va bu teshiklar bir oz namlikni saqlaydi. Atrof-muhit harorati va namligi o'zgarganda, teshiklar havoga namlikni yutadi va chiqaradi. Odatda, astar qog'ozining namligi 5,0% ± 1,5% ni tashkil qiladi. Agar namlik juda yuqori bo'lsa, ichki astar qog'ozi o'ralgan holda burishadi; agar juda past bo'lsa, qog'ozning cho'zilishi kamayadi, yorilishga chidamliligi pasayadi va foydalanish paytida yirtilishga moyil bo'ladi.
Alyuminiy folga astar qog'ozining sirt qatlami bo'lib xizmat qiladi. U silliq, bir oz metall egiluvchanligi va metall yorqinligi va qalinligi 0,006 mm. U siyohning mukammal yopishishiga ega va atrof-muhit harorati va namligidan minimal darajada ta'sirlanadi. Murakkab rangli kukun bilan disperslangan qatron suyuqligi bo'lib, suv{4}}eriydigan va yog'da eriydigan-turlarda mavjud bo'lib, astar qog'ozining vizual jozibasini oshirish uchun alyuminiy folga yuzasiga bosiladi.
Yopishtiruvchining asosiy vazifasi astar qog'ozi va alyuminiy folga bir-biriga bog'lashdir. Yopishtiruvchi moddalar nam kompozit yopishtiruvchi va quruq kompozit yopishtiruvchiga bo'linadi. Nam kompozit yopishtiruvchi asosan akril emulsiyadan iborat bo'lsa, quruq kompozit yopishtiruvchi asosan asosiy qatron, qattiqlashtiruvchi vosita, suyultiruvchi va boshqa qo'shimchalarni o'z ichiga oladi. Asosiy qatronlar odatda yaxshi yopishqoqlik va yopishqoqlikka ega bo'lgan poliuretan, poliester yoki akril kabi polimerlardan foydalanadi. Qattiqlashtiruvchi vosita yopishqoqni plyonkaga yopishtirish uchun asosiy qatrondagi funktsional guruhlar bilan kimyoviy reaksiyaga kirishadi, bu esa yopishtiruvchining qattiqlashuv tezligi, darajasi va mustahkamligiga sezilarli ta'sir qiladi. Suyultiruvchi asosan yopishqoqlikni sozlaydi va oqimni yaxshilaydi, elimning kirib borishi va namlanishini kuchaytiradi.
Astar qog'ozining tarkibiy qismlari orasida yopishtiruvchi moddalar, alyuminiy folga va siyoh nisbatan barqaror va atrof-muhitdan kamroq ta'sir qiladi; qog'ozning o'zi ko'proq ta'sir qiladi, sezilarli o'zgarishlarni ko'rsatadi. Qog'oz namligining o'zgarishi ichki astar qog'ozining kıvrılmasının asosiy sababi bo'lib, so'ngra tirqish tarangligi.
01/ Qog'oz namligining o'zgarishi
Qog'ozning asosiy komponenti bo'lgan tolalar atrof-muhit namligining o'zgarishiga sezgir. Alohida tolalar namlikni yutishda shishiradi yoki namlikni yo'qotganda qisqaradi, tolalar shakli va natijada qog'oz o'lchamlari o'zgarishiga olib keladi. Alohida tolalar uchun namlikning o'zgarishi tola uzunligining 1% dan kamroq o'zgarishiga olib keladi, ammo radial o'lchamda 20% -30% gacha.
Ichki qoplama qog'ozi namlikni yutganda, qog'oz yuzasi kengayadi, alyuminiy yuzasi nisbatan barqaror bo'lib qoladi. Bimetalik chiziq printsipiga asoslanib, astar qog'ozi alyuminiy tomonga egiladi (2-rasmga qarang). Ichki qoplama qog'ozi namlikni chiqarganda, qog'oz yuzasi qisqaradi va qog'oz qog'oz tomoniga egiladi (3-rasmga qarang). Namlik ichki astar qog'ozining ko'ndalang kıvrılmasına ta'sir qiluvchi asosiy omil hisoblanadi.
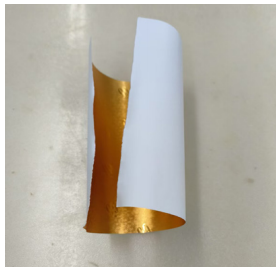
Shakl 2 Yanal alyuminiy sirtini egish
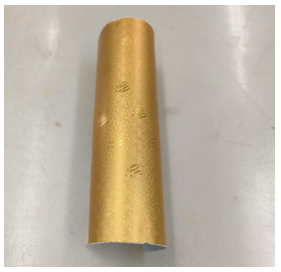
3-rasm Yanal qog'oz jingalak
02/ Kesish kuchlanishi
Agar astar qog'ozining kesish tarangligi juda yuqori bo'lsa, u bir butun bo'lib cho'ziladi, kuchlanishni yo'qotadi, alyuminiy folga esa o'zgarishsiz qoladi. Astar qog'oz qisqaradi, buning natijasida ichki astar qog'oz 4-rasmda ko'rsatilganidek, qog'ozning uzunlik yo'nalishi bo'ylab burishadi.
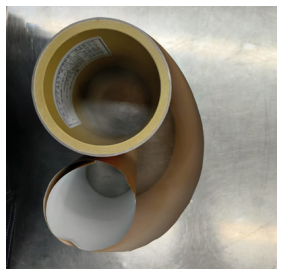
4-rasm Bo'ylama qog'oz yuzasi astar qog'ozining jingalaklanishi
Layner qog'ozining jingalaklanishini oldini olish choralari
Sigaret qoplamasi qog'ozining kıvrılması muqarrar; uni butunlay yo'q qilish emas, balki faqat yumshatish mumkin. 30 yildan ortiq vaqt davomida layner qog'oz ishlab chiqarish bilan shug'ullangan odam sifatida, men layner qog'ozining kıvrılmasının oldini olishning beshta usulini aytib bermoqchiman.
01/ Namlikni qat'iy nazorat qiling
Ishlab chiqarish jarayonida astar qog'ozining namligini oldindan sinab ko'ring, so'ngra ishlab chiqarish uskunasining ishlashi va atrof-muhit harorati va namligiga qarab pechning harorati, mashina tezligi, elim miqdori va siyoh qo'llanilishini qat'iy nazorat qiling. Barqaror{1}}ishlab chiqarish tezligini saqlang va tayyor mahsulot namligi 5% ± 2% boʻlishini taʼminlang. Bu astar qog'ozining kıvrılmasını samarali boshqarishi mumkin. Bu usul past narxga ega, ammo atrof-muhit harorati va namligi o'zgarganda, doimiy namlikni saqlab qolish qiyin.
02/ Orqa qoplamani oshirish
Mahsulotning orqa qismini yopish va mahsulot va atrof-muhit o'rtasida namlik almashinuvini oldini olish uchun ishlab chiqarish vaqtida orqa qoplama qo'shing. Bu usul nisbatan qimmatroq, lekin mahsulot sifati barqaror, namlik saqlash sharoitlari tufayli sezilarli darajada o'zgarmaydi va mahsulot mashinada yaxshi barqarorlik va moslashuvchanlikka ega.
03/ Bo'rttirma jarayonini oshirish
Mahsulotni loyihalash va ishlab chiqishda, agar boshqacha ko'rsatilmagan bo'lsa, iloji boricha bo'rttirmalardan foydalaning. Bu ma'lum joylarda tolalarning fizik xususiyatlarini o'zgartiradi va mahsulotning qisqarishini kamaytiradi. Bo'rttirma naqshlari odatda oddiy to'r, matnli to'r yoki dizaynlarni o'z ichiga oladi. Kabartmadan so'ng, astar qog'ozi ichidagi tolalar siqiladi va joy almashadi, bu esa panjara devorlari kabi baland joylarni va panjara kabi chuqurlashtirilgan joylarni hosil qiladi. Ko'tarilgan qismlar mustahkamlovchi kabi ishlaydi, kuchini oshiradi va kıvrılmanın oldini oladi. Jismoniy xususiyatlar ham o'zgaradi; bosim olib tashlangandan so'ng, siqilgan joylar asl holatiga qaytish ehtimoli kamroq bo'ladi, shuning uchun deformatsiya sezilarli darajada kamayadi, shaklni saqlash yaxshilanadi, kıvrılma kamayadi va mahsulotdan foydalanish barqaror bo'ladi.
Kabartma arzon-xarajat, mahsulot xususiyatlarini barqaror ushlab turadi, atrof-muhit harorati va namligidan kamroq ta'sirlanadi va keng qo'llaniladi. Astar qog'ozlarining 95% dan ortig'i bu jarayondan foydalanadi.
04/ Kesish kuchlanishini kamaytiring
Kesish paytida astar qog'oz rulosiga kuchlanish qo'shiladi, alyuminiy folga, siyoh, yopishtiruvchi va astar qatlamlarini bir vaqtning o'zida cho'zadi. Astar cho'ziladi, tolalar uzayadi va ingichka bo'ladi, kuchlanishni yo'qotadi va uzunlamasına qisqaradi, asl holatiga qaytadi. Alyuminiy folga cho'ziladi, yupqalanadi va egiluvchanligi tufayli kuchlanish yo'qolganidan keyin cho'zilgan holatini saqlab qoladi.
Sigaret mashinalarida astar qog'ozi ishlatilsa, odatda har 125 mm dan kesiladi; har bir kesma taranglikni samarali ravishda bo'shatadi, bu esa folga o'zgarmagan holda ichki astar qatlamining uzunlamasına qisqarishiga olib keladi, bu esa astar qog'ozining qog'oz tomoniga burishiga olib keladi. Shuning uchun, kesish tarangligini kamaytirish astar qog'ozining kıvrılmasını samarali boshqarishi mumkin.
05/ Muhrlangan qadoqdan foydalaning
Qog'ozni darhol ishlatish uchun qadoqlash uchun muhrlangan qoplardan foydalaning. Agar uni darhol ishlatib bo'lmasa, havo ta'sirini qisqartirish va atrof-muhit bilan namlik almashinuvini kamaytirish, buklanish xavfini kamaytirish uchun uni yopiq holda saqlang. Bu usul arzon-xarajat, lekin qadoqlashdan oldin qog'oz tekis bo'lishi va jingalak bo'lmasligi uchun ishlab chiqarish jarayoni qat'iy nazorat qilinishi kerak.